Jak skurcz tworzywa wpływa na dokładność elementów produkowanych metodą wtrysku?
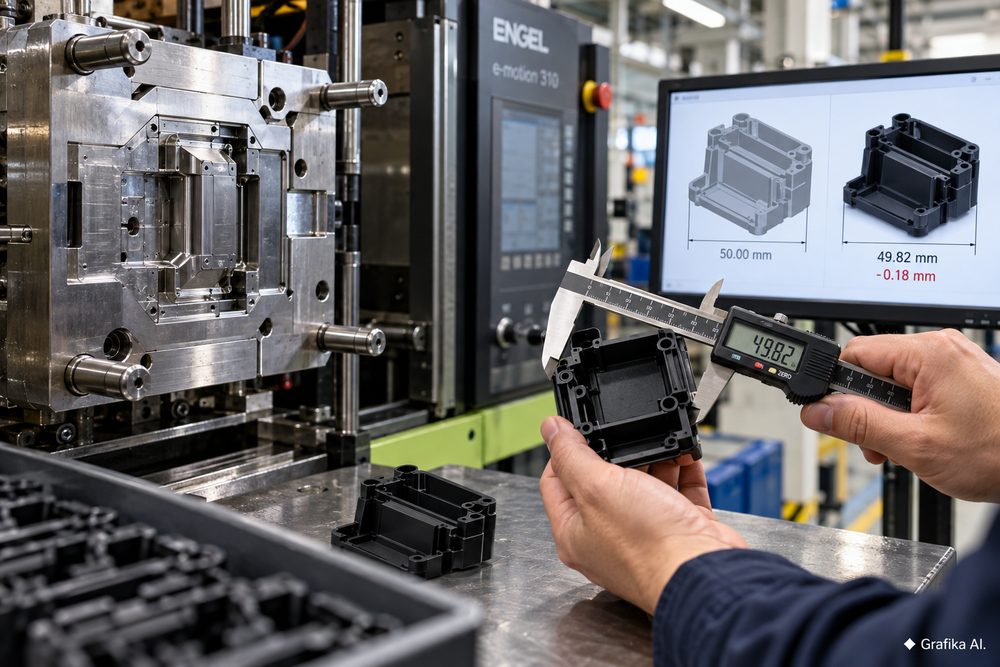
Detal po wyjęciu z formy niemal nigdy nie ma dokładnie takich wymiarów jak odpowiadająca mu geometria gniazda. Tworzywo stygnie, zmniejsza objętość, a w materiałach półkrystalicznych dodatkowo zmienia się struktura wewnętrzna polimeru. W efekcie element o nominalnej długości 100 mm może po ustabilizowaniu mieć 99,5 mm, 98,8 mm albo 98,0 mm — zależnie od materiału, konstrukcji formy i parametrów procesu.
To właśnie skurcz tworzywa jest jednym z powodów, dla których wykonanie dokładnej części wtryskowej wymaga czegoś więcej niż wpisania do modelu CAD nominalnego wymiaru i proporcjonalnego powiększenia gniazda. Problem zaczyna się wtedy, gdy skurcz nie jest jednakowy w całym detalu. Powstają wówczas nie tylko błędy wymiarowe, lecz także paczenie, owalizacja otworów, zmiana płaskości, zapadnięcia i przesunięcia osi współpracujących powierzchni.
Skurcz materiału trzeba traktować jako zakres, a nie jedną wartość
Skurcz liniowy można w uproszczeniu opisać zależnością:
skurcz = (wymiar gniazda formy − wymiar detalu) / wymiar gniazda formy × 100%
Jeżeli gniazdo ma 100,00 mm, a ustabilizowana część 98,80 mm, skurcz wynosi około 1,20%. Ta sama różnica procentowa przy wymiarze 300 mm oznacza już około 3,6 mm zmiany. Dlatego błąd w przyjętej wartości skurczu, który przy małym zatrzasku jest praktycznie niewidoczny, przy długiej obudowie może uniemożliwić montaż.
Orientacyjne zakresy skurczu spotykane przy typowych tworzywach wtryskowych wynoszą:
| Tworzywo | Typowy skurcz liniowy |
|---|---|
| ABS | ok. 0,4–0,7% |
| PC | ok. 0,5–0,7% |
| PMMA | ok. 0,2–0,8% |
| PP | ok. 1,0–2,5% |
| PE-HD | ok. 1,5–3,0% |
| POM | ok. 1,8–2,5% |
| PA6 bez wzmocnienia | ok. 0,7–1,5% |
| PA6 GF30 | często ok. 0,2–0,8%, zależnie od kierunku pomiaru |
Są to wartości służące do oceny skali zjawiska, a nie dane do automatycznego wymiarowania formy. Ostateczny skurcz trzeba przyjmować dla konkretnego gatunku handlowego tworzywa, ponieważ dwa polipropyleny o podobnej nazwie mogą różnić się udziałem napełniacza, płynnością, dodatkami, stopniem krystaliczności i zalecanymi warunkami przetwórstwa.
Szczególnie ostrożnie trzeba podchodzić do materiałów wzmacnianych włóknem szklanym. W takim przypadku problemem przestaje być sama wartość procentowa. Pojawia się anizotropia skurczu.
Włókna ustawiają się głównie zgodnie z kierunkiem przepływu tworzywa. Wzdłuż tego kierunku ograniczają zmianę wymiaru mocniej niż w kierunku poprzecznym. Część może więc kurczyć się inaczej na długości, inaczej na szerokości, a jeszcze inaczej w rejonie łączenia strug tworzywa. Przy obudowach, płaskich pokrywach i detalach z długimi żebrami skutkiem bywa charakterystyczne wygięcie powierzchni mimo zachowania średniego wymiaru nominalnego.
Do tego dochodzi skurcz wtórny. Detal nie kończy zmieniać wymiarów w chwili wyrzucenia z formy. Część przemian zachodzi przez kolejne godziny, a czasem dni. W materiałach półkrystalicznych istotna jest dalsza stabilizacja struktury, natomiast poliamidy dodatkowo reagują na wilgotność otoczenia. Dlatego pomiar wykonany pięć minut po produkcji i pomiar tej samej części po kilku dniach mogą dać różne wyniki.
W praktyce dobrą metodą jest wykonywanie pomiarów przynajmniej w kilku ustalonych punktach czasu, przykładowo:
-
około 1 godziny po wtrysku,
-
po 24 godzinach,
-
po 168 godzinach, jeśli stabilność długoterminowa jest istotna.
Pozwala to oddzielić problem wynikający bezpośrednio z procesu od zmian pojawiających się później.
Ciśnienie docisku, temperatura i geometria potrafią zmienić wynik bardziej niż korekta CAD
Jednym z częstszych błędów przy uruchamianiu nowego detalu jest zbyt szybka decyzja o korekcie formy. Pierwsza seria wychodzi o 0,3 mm za mała, więc pojawia się pomysł zmiany gniazda. Tymczasem przyczyną może być niedostateczny docisk, zbyt wczesne zamarznięcie przewężki albo niestabilna temperatura formy.
Po napełnieniu gniazda tworzywo zaczyna się kurczyć. Faza docisku ma uzupełnić część brakującej objętości kolejną porcją materiału. Jeżeli ciśnienie docisku jest zbyt niskie albo czas docisku zbyt krótki, do gniazda trafi za mało tworzywa i skurcz wzrośnie.
Nie oznacza to jednak, że wydłużanie docisku zawsze pomaga. Po zamarznięciu przewężki dodatkowy czas docisku nie zmienia już masy wypraski. Maszyna może utrzymywać ciśnienie jeszcze kilka sekund, ale droga przepływu do gniazda jest zamknięta.
Dlatego podczas ustawiania procesu warto wykonać prostą próbę masy detalu. Czas docisku zwiększa się stopniowo i waży kolejne próbki. Kiedy dalsze wydłużanie czasu przestaje zwiększać masę wypraski, przewężka jest już zamrożona. To znacznie lepszy punkt odniesienia niż arbitralne ustawienie np. 5 lub 10 sekund.
Na skurcz wpływają przede wszystkim:
-
ciśnienie i czas docisku — większe upakowanie materiału zazwyczaj zmniejsza skurcz;
-
temperatura formy — w tworzywach półkrystalicznych może zwiększać stopień krystalizacji, a przez to również zmianę wymiarów;
-
temperatura stopionego tworzywa — wpływa jednocześnie na lepkość, możliwość dopakowania gniazda i proces chłodzenia;
-
grubość ścianki — grube przekroje chłodzą się wolniej i są bardziej podatne na zróżnicowany skurcz;
-
pozycja oraz przekrój przewężki — decydują o możliwości utrzymania skutecznego docisku;
-
układ chłodzenia formy — różnica temperatur między dwiema stronami wypraski prowadzi często do paczenia;
-
droga przepływu materiału — szczególnie istotna przy tworzywach z włóknem szklanym.
Problem dobrze widać na żebrach wzmacniających. Jeżeli żebro ma niemal taką samą grubość jak ścianka główna, w miejscu połączenia powstaje duża lokalna masa tworzywa. Rdzeń takiego obszaru długo pozostaje gorący i kurczy się już po zestaleniu powierzchni. Rezultat to zapadnięcie po stronie widocznej albo lokalne odkształcenie.
Z tego powodu grubość żeber często utrzymuje się w okolicach 40–60% grubości ścianki bazowej, zależnie od tworzywa, jakości powierzchni i konstrukcji elementu. Zrobienie żebra o grubości 100% ścianki tylko dlatego, że ma być „mocniejsze”, często kończy się gorszym detalem, a nie lepszym.
Równie niebezpieczne są gwałtowne przejścia grubości. Ścianka zmieniająca się z 1,5 mm do 4 mm w jednym miejscu tworzy dwa obszary o zupełnie innym czasie chłodzenia. Samo zwiększanie czasu cyklu nie usuwa przyczyny. Część może wyjść z formy chłodniejsza, ale różnica historii cieplnej i skurczu pozostaje.
Dokładność wymiarową ustawia się procesem, a dopiero później poprawia stal
Kompensowanie skurczu zaczyna się już przy projektowaniu formy. Jeżeli docelowy wymiar części wynosi 100,00 mm, a zakładany rzeczywisty skurcz w tym kierunku to 1,20%, wymiar gniazda wyniesie w przybliżeniu:
100,00 / (1 − 0,012) = 101,21 mm
To tylko punkt startowy. Jeżeli rzeczywisty proces da 1,00% zamiast 1,20%, detal będzie większy od zakładanego o około 0,2 mm. Przy wymiarze 300 mm ta sama różnica procentowa oznacza już około 0,6 mm.
Dlatego przy częściach dokładnych nie powinno się wpisywać jednego współczynnika skurczu dla całego modelu bez sprawdzenia kierunku przepływu i charakteru materiału. W przypadku tworzyw z włóknem szklanym takie podejście potrafi dać poprawny jeden wymiar i jednocześnie zepsuć drugi.
Przed wykonaniem korekty stalowej trzeba ustabilizować co najmniej:
-
gatunek i partię materiału — nie należy wykonywać finalnej korekty na granulacie zastępczym;
-
temperaturę stopu i formy;
-
punkt przełączenia z wtrysku na docisk;
-
ciśnienie oraz czas docisku;
-
czas chłodzenia;
-
masę wypraski;
-
warunki i czas, po którym wykonywany jest pomiar.
Dopiero wtedy seria pomiarowa mówi coś o formie.
Przy odbiorze detalu sensownie jest kontrolować nie tylko wymiar nominalny, lecz również powtarzalność procesu. Jeśli dziesięć kolejnych części ma wymiar od 99,70 do 100,25 mm, nie ma większego sensu korygować gniazda o 0,10 mm. Najpierw trzeba usunąć zmienność procesu. Korekta stali przesunie średnią, lecz rozrzut pozostanie.
W elementach o podwyższonej dokładności szczególnie problematyczne są wymagania rzędu ±0,05 mm na długich wymiarach części z tworzywa. Taka tolerancja nie jest niemożliwa, ale nie powinna być wpisywana automatycznie na każdy wymiar rysunku. Polimer reaguje na temperaturę, wilgotność, naprężenia wewnętrzne i warunki przetwórstwa znacznie silniej niż stalowa część obrabiana skrawaniem.
Im ciaśniejsza tolerancja, tym większego znaczenia nabierają:
-
stabilizacja temperatury formy,
-
powtarzalność dozowania i poduszki tworzywa,
-
kontrola wilgotności materiałów higroskopijnych,
-
identyczny czas od produkcji do pomiaru,
-
określona temperatura pomiaru,
-
kontrola zużycia formy i odpowietrzeń.
Nie wolno też próbować „leczyć” każdego błędu wymiarowego samym zwiększeniem docisku. Zbyt wysoki docisk może ograniczyć skurcz, ale jednocześnie zwiększyć naprężenia resztkowe, problemy z wypychaniem, przelewy i obciążenie formy. Jeśli detal wymaga stale skrajnych parametrów, żeby utrzymać wymiar, proces nie jest dobrze ustawiony.
Najrozsądniejsza kolejność podczas uruchomienia wygląda następująco: najpierw ustala się stabilne okno procesu, później wykonuje serię pomiarową po jednakowym czasie kondycjonowania, następnie analizuje skurcz w poszczególnych kierunkach, a dopiero na końcu podejmuje decyzję o korekcie gniazda.
FAQ — skurcz tworzywa i dokładność części wtryskowych
Czy większy skurcz zawsze oznacza mniejszą dokładność części?
Nie. Materiał o skurczu 2% może dawać bardzo powtarzalne części, jeśli skurcz jest stabilny. Gorsza jest sytuacja, w której średni skurcz wynosi 0,6%, ale zmienia się między seriami od 0,3 do 0,9%.
Czy skurcz można całkowicie skompensować w konstrukcji formy?
Nie. Można bardzo dobrze skompensować przewidywalną zmianę wymiaru, ale trudniej skompensować różnice wynikające z orientacji włókien, nierównomiernego chłodzenia, zmian grubości ścianek czy niestabilnego procesu.
Czy wyższe ciśnienie docisku zawsze zmniejsza skurcz?
Tylko dopóki materiał może przepływać przez przewężkę do gniazda. Po jej zamrożeniu dalsze zwiększanie czasu docisku nie dopakuje wypraski. Nadmierne ciśnienie może natomiast zwiększać naprężenia i utrudniać wypychanie części.
Kiedy najlepiej mierzyć detal po wtrysku?
Trzeba ustalić jeden powtarzalny moment. Przy uruchomieniu procesu praktyczne jest porównanie wymiarów po około 1 godzinie, 24 godzinach oraz po kilku dniach. Produkcyjna kontrola jakości powinna później korzystać z jednej zdefiniowanej procedury.
Dlaczego detal z włóknem szklanym kurczy się różnie w różnych kierunkach?
Włókna układają się wraz z przepływem stopionego tworzywa i ograniczają skurcz przede wszystkim w swoim kierunku. Dlatego wartość wzdłuż przepływu może wyraźnie różnić się od wartości poprzecznej, co sprzyja paczeniu.
Czy dłuższe chłodzenie rozwiązuje problem zbyt dużego skurczu?
Nie zawsze. Dłuższe chłodzenie może ustabilizować temperaturę części przy wypychaniu, ale nie naprawi źle dobranej przewężki, niedostatecznego docisku, różnic grubości ścianek ani nierównomiernego chłodzenia gniazda.
Czy można przyjąć skurcz z ogólnej tabeli materiałów i od razu wykonać formę na gotowo?
Przy dokładnych elementach to ryzykowne. Tabela pozwala określić skalę zjawiska, natomiast finalne dane powinny pochodzić z dokumentacji konkretnego gatunku tworzywa i zostać zweryfikowane podczas prób formy.
Jeżeli gotowy detal nie trzyma wymiaru, pierwszym krokiem nie powinna być korekta formy. Najpierw trzeba sprawdzić stabilność masy wypraski, czas zamrożenia przewężki, ciśnienie docisku i temperaturę formy, a następnie zmierzyć serię części po jednakowym czasie stabilizacji. Dopiero powtarzalny proces pokazuje, czy problem rzeczywiście znajduje się w geometrii gniazda. Korekta stali wykonana wcześniej często tylko utrwala błąd procesowy i generuje kolejną kosztowną poprawkę.
Więcej informacji na: https://abiplast.pl