Dwa rodzaje zabrudzeń na jednej maszynie – kiedy oddzielić odtłuszczanie od usuwania osadów mineralnych?
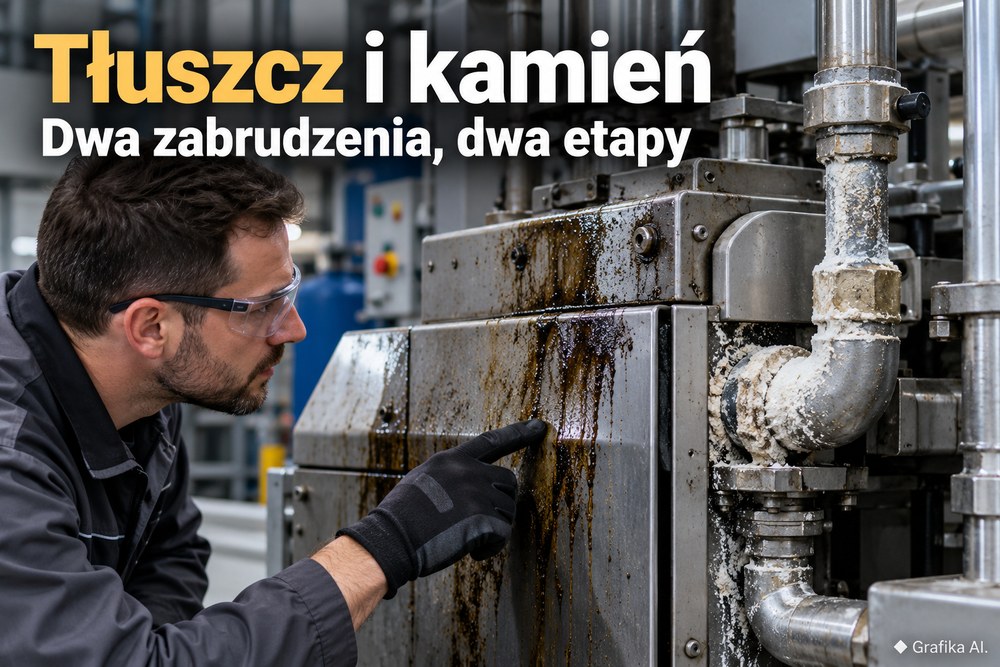
Na korpusie maszyny zbiera się tłusty nalot, a przy króćcach, przewodach chłodzenia i elementach mających kontakt z wodą pojawia się twardy, jasny osad. Jeden preparat rzadko usuwa oba rodzaje zabrudzeń równie dobrze. Oleje i smary wymagają przede wszystkim odtłuszczania, natomiast osady mineralne – odpowiednio dobranych środków odkamieniających. Problem zaczyna się wtedy, gdy zanieczyszczenia nakładają się na siebie albo występują w różnych częściach tego samego urządzenia. Nieprawidłowa kolejność mycia wydłuża przestój, zwiększa zużycie chemii, a w skrajnych przypadkach prowadzi do korozji elementów metalowych i uszkodzenia uszczelnień. Dlatego przed rozpoczęciem czyszczenia trzeba ustalić nie tylko, czym zabrudzona jest maszyna, lecz także gdzie znajduje się osad i z jakimi materiałami będzie kontaktował się preparat.
Jak odróżnić zabrudzenia tłuszczowe od osadów mineralnych na maszynie?
Zanieczyszczenia tłuszczowe i mineralne mają odmienne właściwości chemiczne. Oleje hydrauliczne, smary, emulsje obróbcze i pozostałości substancji technologicznych tworzą warstwy przywierające do powierzchni. Często zatrzymują pył metaliczny, drobne wióry oraz inne zabrudzenia produkcyjne. Z kolei osady mineralne powstają między innymi wskutek wytrącania związków wapnia i magnezu z wody. Proces nasila się na powierzchniach ogrzewanych, w miejscach odparowywania wody oraz w instalacjach, w których nie kontroluje się jej jakości.
W praktyce pierwszy rodzaj zabrudzenia jest zwykle lepki, śliski i daje się rozmazać. Drugi tworzy twardą, chropowatą warstwę, której nie da się łatwo zetrzeć. Nie jest to jednak reguła pozwalająca na bezbłędną identyfikację. Biały nalot może pochodzić również z wyschniętego chłodziwa, a ciemne zanieczyszczenie nie zawsze oznacza olej.
Podczas oględzin należy sprawdzić przede wszystkim:
- Konsystencję osadu – tłusta warstwa rozmazuje się, natomiast kamień kotłowy jest zazwyczaj twardy i kruchy.
- Miejsce występowania – olej częściej gromadzi się przy układach smarowania i hydrauliki, a kamień w obiegach wodnych oraz na powierzchniach mających kontakt z wodą.
- Historię eksploatacji – wycieki oleju, stosowane chłodziwa, jakość wody i temperatura pracy pomagają ustalić źródło problemu.
- Obecność kilku warstw – tłuszcz pokrywający osad mineralny może utrudniać działanie preparatu odkamieniającego.
Przykład hipotetyczny: w zakładzie obróbki metalu na osłonach centrum CNC zbiera się mieszanina mgły olejowej i pyłu. Jednocześnie w wodnym obiegu chłodzenia wrzeciona odkłada się kamień. Odtłuszczenie obudowy poprawi jej czystość, ale nie usunie zwężenia kanałów chłodzących. Zastosowanie kwasu do całej maszyny byłoby natomiast nieuzasadnione i mogłoby uszkodzić wrażliwe materiały.
W takim przypadku oba obszary należy potraktować jako dwa oddzielne zadania serwisowe. Odtłuszczanie dotyczy powierzchni zabrudzonych olejem, a odkamienianie – instalacji, w której rzeczywiście występuje osad mineralny.
Jeżeli jednak zabrudzenia znajdują się w tym samym obiegu, trzeba ustalić, czy warstwa oleju nie ogranicza dostępu środka kwaśnego do kamienia. Wówczas uzasadnione może być czyszczenie etapowe.
Nie warto natomiast stosować odkamieniacza profilaktycznie tylko dlatego, że maszyna pracuje z wykorzystaniem wody. Spadek wydajności chłodzenia może wynikać również z niedostatecznego przepływu, zapchanego filtra albo niesprawnej pompy. Najpierw trzeba potwierdzić przyczynę problemu, a dopiero potem dobierać chemię.
Odtłuszczanie przed odkamienianiem – kiedy dwa etapy są konieczne?
Gdy tłuszcz pokrywa osad mineralny, zazwyczaj najrozsądniej jest rozpocząć od usunięcia warstwy organicznej. Odtłuszczanie odsłania powierzchnię kamienia i ułatwia późniejsze działanie preparatu kwaśnego. Nie oznacza to jednak, że każdy proces czyszczenia musi składać się z dwóch etapów.
Preparaty alkaliczne stosowane w przemyśle usuwają wiele zanieczyszczeń organicznych, w tym tłuszcze i oleje. Ważną funkcję pełnią również substancje powierzchniowo czynne, które ułatwiają zwilżanie powierzchni, odrywanie zanieczyszczeń i ich rozpraszanie w roztworze myjącym.
Środki kwaśne działają inaczej. Reagują z określonymi osadami nieorganicznymi, na przykład z węglanem wapnia. W wyniku reakcji kamień stopniowo się rozpuszcza i może zostać usunięty podczas płukania. Samo zwiększenie stężenia preparatu alkalicznego nie zastąpi takiego procesu.
Przykładem specjalistycznej chemii są preparaty Alfa Laval: AlfaCaus, przeznaczony do usuwania osadów organicznych, tłuszczów i olejów, oraz AlfaPhos, stosowany do usuwania osadów nieorganicznych, w tym węglanu wapnia i niektórych tlenków metali. Ich odmienne przeznaczenie dobrze pokazuje, dlaczego rozpoznanie zanieczyszczeń powinno poprzedzać wybór środka.
Jeżeli dokumentacja urządzenia dopuszcza oba procesy, typowa kolejność wygląda następująco:
- Przygotowanie urządzenia. Zatrzymanie maszyny, odłączenie i zabezpieczenie wymaganych źródeł energii oraz przygotowanie czyszczonego obiegu zgodnie z instrukcją serwisową.
- Usunięcie nadmiaru zabrudzeń. Zebranie luźnych osadów, oleju i zanieczyszczeń mechanicznych, aby nie obciążały roztworu myjącego.
- Odtłuszczanie. Zastosowanie kompatybilnego środka o właściwie dobranym stężeniu, temperaturze i czasie kontaktu.
- Płukanie po odtłuszczaniu. Usunięcie preparatu alkalicznego i oderwanych zanieczyszczeń przed rozpoczęciem kolejnej operacji.
- Odkamienianie. Wprowadzenie preparatu przeznaczonego do konkretnego osadu mineralnego, z zachowaniem parametrów podanych przez producenta.
- Płukanie końcowe i kontrola. Usunięcie pozostałości chemicznych, sprawdzenie szczelności oraz ocena, czy parametry pracy urządzenia powróciły do wymaganego zakresu.
Nie należy samodzielnie ustalać czasu mycia wyłącznie na podstawie grubości widocznego nalotu. Stężenie, temperatura i czas kontaktu są parametrami konkretnego preparatu oraz konkretnej instalacji. Zbyt krótki proces może pozostawić osad, natomiast zbyt długi zwiększa ryzyko oddziaływania chemii na elementy konstrukcyjne.
Przykład hipotetyczny: płytowy wymiennik ciepła ma po jednej stronie osady olejowe, a po drugiej kamień powstały z wody chłodzącej. W takim układzie nie ma powodu, aby oba obiegi przepłukiwać kolejno tymi samymi preparatami. Właściwsze jest dobranie osobnej procedury do każdej strony wymiennika. Inaczej wygląda sytuacja, gdy tłuszcz i kamień występują w tych samych kanałach. Wtedy wstępne odtłuszczenie może zwiększyć skuteczność odkamieniania.
W urządzeniach przystosowanych do technologii CIP (Cleaning-in-Place) czyszczenie przeprowadza się przez cyrkulację roztworu bez demontażu wymiennika. Rozwiązanie ogranicza czas pracy serwisu i konieczność otwierania urządzenia, a tym samym ryzyko mechanicznego uszkodzenia płyt lub uszczelek.
CIP ma jednak ograniczenia. Przy bardzo grubych osadach, zablokowanych kanałach lub zanieczyszczeniach nierozpuszczalnych konieczne może być czyszczenie mechaniczne po otwarciu urządzenia. Kolejne godziny cyrkulacji chemii nie zastąpią usunięcia przeszkody, do której roztwór nie dociera.
Nie można również zakładać, że środki alkaliczne i kwaśne wolno mieszać, aby otrzymać preparat uniwersalny. Ich niekontrolowane połączenie może doprowadzić do reakcji neutralizacji, wydzielania ciepła lub innych niepożądanych skutków. Szczególnie niebezpieczne jest łączenie kwasów z preparatami zawierającymi podchloryn sodu, ponieważ może powstać toksyczny chlor.
Dwa etapy mają więc sens, gdy potwierdzono obecność obu rodzajów osadu, a dokumentacja dopuszcza ich kolejno prowadzone usuwanie. Jeżeli zabrudzenie jest wyłącznie tłuste, odkamienianie należy pominąć. Jeżeli występuje sam kamień, wcześniejsze odtłuszczanie również może być zbędne.
Jak dobrać preparaty do materiału maszyny i uniknąć uszkodzeń?
O wyborze środka czyszczącego decyduje nie tylko rodzaj zabrudzenia, ale również materiał, z którym preparat będzie miał kontakt. W jednej maszynie mogą występować stal nierdzewna, aluminium, miedź, tworzywa sztuczne, elastomery i powłoki lakiernicze. Preparat bezpieczny dla jednego elementu nie musi nadawać się do pozostałych.
Największej ostrożności wymagają silne kwasy i zasady. Niektóre preparaty alkaliczne mogą uszkadzać aluminium, a niewłaściwie dobrane kwasy powodować korozję metali. Szczególnie istotne jest to w urządzeniach zawierających cienkie płyty wymienników ciepła, lutowane połączenia, uszczelki oraz elementy o niewielkich tolerancjach wymiarowych.
Przy doborze chemii trzeba uwzględnić:
- Stal nierdzewną – nie jest odporna na każdą substancję chemiczną. Przykładowo Alfa Laval ostrzega przed stosowaniem kwasu solnego do czyszczenia nierdzewnych płyt wymienników.
- Aluminium – silnie alkaliczne środki mogą powodować jego chemiczne uszkodzenie. Konieczne jest sprawdzenie dopuszczalnego zakresu pH oraz czasu kontaktu.
- Miedź i połączenia lutowane – wymagają preparatów zgodnych z konstrukcją konkretnego urządzenia. Zbyt agresywna chemia może uszkodzić powierzchnie i połączenia.
- Uszczelki i elastomery – odporność zależy od materiału, na przykład EPDM, NBR lub FKM, a także od składu preparatu, temperatury i czasu oddziaływania.
- Powłoki lakiernicze i elementy elektryczne – wymagają zabezpieczenia przed preparatami, wilgocią i niekontrolowanym spływaniem roztworu.
Przykład hipotetyczny: operator usuwa kamień z obiegu wodnego urządzenia zawierającego stal nierdzewną, elementy aluminiowe i uszczelnienia elastomerowe. Preparat kwaśny skutecznie rozpuszcza osad, ale jego przypadkowy kontakt z nieosłoniętymi częściami konstrukcji może doprowadzić do uszkodzenia powierzchni. Rozwiązaniem nie jest automatyczne zastosowanie słabszego roztworu, lecz wybranie chemii dopuszczonej do danych materiałów i odpowiednie odizolowanie czyszczonego obiegu.
Przed zakupem preparatu należy sprawdzić jego kartę charakterystyki, instrukcję techniczną oraz zalecenia producenta maszyny. Szczególnie ważne są informacje o materiałach niekompatybilnych, wymaganym rozcieńczeniu, temperaturze roboczej, wentylacji, środkach ochrony indywidualnej i sposobie postępowania ze zużytym roztworem.
Problemem bywa też zbyt szybkie rozpoczęcie kolejnego etapu mycia. Pozostałości środka alkalicznego mogą reagować z preparatem kwaśnym, obniżając jego skuteczność. Płukanie pośrednie nie jest dodatkiem organizacyjnym, lecz elementem technologii. Jego zakończenie powinno być potwierdzone zgodnie z procedurą, na przykład przez kontrolę pH lub przewodności popłuczyn, jeżeli przewidziano takie pomiary.
Nie należy przy tym utożsamiać płukania maszyny z neutralizacją ścieków. Zużyty roztwór może zawierać oleje, rozpuszczone metale i inne zanieczyszczenia. Samo doprowadzenie jego pH do odpowiedniego zakresu nie oznacza automatycznie, że wolno odprowadzić go do kanalizacji. Sposób zagospodarowania odpadów i ścieków musi odpowiadać ich składowi oraz wymaganiom obowiązującym w danym zakładzie.
Przy powtarzających się problemach z osadami mineralnymi ważniejsza od częstszego odkamieniania może okazać się poprawa jakości wody zasilającej. Kontrola twardości, filtracji i parametrów pracy instalacji pozwala ograniczać przyczynę powstawania osadu. Jeśli natomiast na urządzeniu stale pojawia się świeży olej, pierwszeństwo ma usunięcie nieszczelności. Regularne zmywanie wycieku nie zastąpi naprawy.
Najbardziej praktyczna decyzja przed rozpoczęciem czyszczenia to wykonanie trzech kontroli: rozpoznanie osadu, ustalenie materiałów mających kontakt z preparatem i sprawdzenie instrukcji technologicznej urządzenia. Dopiero na tej podstawie należy zdecydować, czy wystarczy jeden środek, czy potrzebne są dwa oddzielone płukaniem etapy.
FAQ – najczęstsze pytania o odtłuszczanie i usuwanie osadów mineralnych
Czy jeden preparat może usunąć olej i kamień?
Niektóre specjalistyczne formulacje są przeznaczone do mieszanin zanieczyszczeń, ale ich zastosowanie musi wynikać z dokumentacji producenta. Zwykły odtłuszczacz alkaliczny nie zastępuje odkamieniacza, a preparat kwaśny nie musi skutecznie usuwać oleju.
Co zrobić najpierw: odtłuścić czy odkamienić?
Jeżeli olej pokrywa kamień, zazwyczaj najpierw usuwa się tłuszcz, następnie płucze powierzchnię i przeprowadza odkamienianie. Gdy osady występują w oddzielnych obiegach, każdy należy czyścić według osobnej procedury.
Czy można użyć odkamieniacza do aluminium?
Tylko wtedy, gdy producent preparatu i urządzenia dopuszcza takie zastosowanie. Niektóre środki kwaśne oraz silnie alkaliczne mogą powodować uszkodzenia aluminium.
Czy po odtłuszczaniu trzeba płukać maszynę?
Tak, jeżeli przewiduje to procedura, szczególnie przed zastosowaniem środka o odmiennym odczynie. Płukanie ogranicza przenoszenie resztek chemii i zabrudzeń do kolejnego etapu.
Kiedy czyszczenie CIP nie wystarczy?
Gdy kanały są zablokowane, osad jest nierozpuszczalny lub roztwór nie dociera do zabrudzonych powierzchni. Wówczas może być konieczny demontaż i czyszczenie mechaniczne.
Jak sprawdzić, czy odkamienianie rzeczywiście pomogło?
Należy porównać parametry pracy przed i po czyszczeniu, przede wszystkim przepływ, spadek ciśnienia i skuteczność wymiany ciepła, przy porównywalnych warunkach pracy. Sam czysty wygląd dostępnej powierzchni nie potwierdza drożności całego układu.
Od czego zacząć, jeżeli na maszynie są oba rodzaje zabrudzeń?
Najpierw ustalić, czy tłuszcz i kamień występują na tej samej powierzchni, czy w oddzielnych obiegach. Następnie sprawdzić materiały konstrukcyjne i dopuszczone preparaty. Nie rozpoczynać od najsilniejszego środka ani od mieszania chemikaliów.
Więcej informacji na: https://sklep.sulima.pl