Programowanie tokarki CNC – najważniejsze podstawy na start
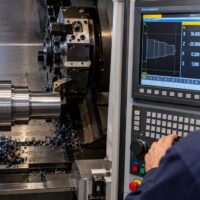
Programowanie tokarki CNC zaczyna się od prawidłowego określenia położenia narzędzia względem obrabianego detalu. Nawet prosty wałek o średnicy 36 mm może sprawić problemy, jeśli operator pomyli programowanie średnicowe z promieniowym, niewłaściwie ustawi punkt zerowy lub zastosuje błędny korektor. W takiej sytuacji poprawnie zapisany kod G nie uchroni przed wykonaniem wadliwej części, a w skrajnym przypadku przed kolizją.
Na początku trzeba opanować czytanie rysunku technicznego, układy współrzędnych, podstawowe kody G i M, dobór parametrów skrawania oraz kontrolę wymiarów. Nie chodzi o zapamiętanie kilkudziesięciu poleceń. Znacznie ważniejsze jest zrozumienie, jak poszczególne instrukcje przekładają się na ruch ostrza, obciążenie narzędzia i jakość gotowej powierzchni.
Układ współrzędnych i rysunek techniczny – od czego zacząć programowanie tokarki?
Większość podstawowych operacji tokarskich odbywa się w dwóch osiach. Oś Z przebiega równolegle do osi obrotu wrzeciona i odpowiada za położenie narzędzia wzdłuż detalu. Oś X określa pozycję poprzeczną, od której zależy średnica obrabianego elementu.
Pierwszą decyzją jest ustalenie punktu zerowego przedmiotu, czyli miejsca, względem którego sterowanie będzie interpretować zaprogramowane współrzędne. Przy toczeniu wałków często przyjmuje się Z0 na gotowej powierzchni czołowej, a X0 na osi obrotu wrzeciona. Jest to wygodne, ponieważ długości z rysunku można bezpośrednio odnosić do powierzchni czołowej. Nie jest to jednak obowiązkowa konfiguracja dla każdego zadania. Przy obróbce seryjnej lub pracy z podajnikiem pręta wybór bazy może wynikać z przyjętej technologii i sposobu mocowania.
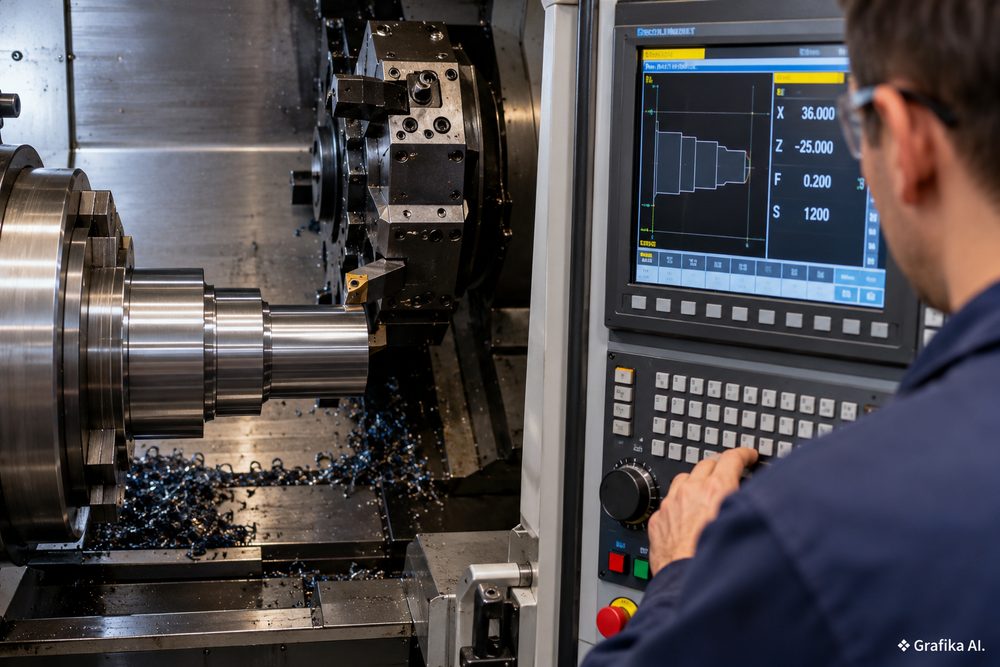
Szczególnej uwagi wymaga programowanie średnicowe i promieniowe osi X. W trybie średnicowym zapis X36.0 odpowiada średnicy 36 mm. W trybie promieniowym ta sama wartość oznacza promień 36 mm, czyli średnicę 72 mm. Przed przygotowaniem programu trzeba sprawdzić aktywną konwencję sterowania. Nie wolno zakładać, że każda tokarka interpretuje X identycznie.
Rozważmy praktyczny przykład. Z pręta stalowego C45 o średnicy 40 mm należy wykonać wałek o średnicy Ø36,00 ±0,05 mm i długości obrabianego odcinka 25 mm. Dopuszczalna średnica gotowego elementu wynosi więc od 35,95 do 36,05 mm.
Przed rozpoczęciem programowania trzeba określić kilka parametrów:
- Naddatek na obróbkę – zmniejszenie średnicy z 40 do 36 mm oznacza usunięcie 2 mm materiału na promieniu.
- Podział przejść – przykładowo toczenie zgrubne można zakończyć na Ø36,4 mm, pozostawiając 0,2 mm naddatku promieniowego na wykończenie.
- Długość obróbki – po przyjęciu Z0 na gotowym czole koniec 25-milimetrowego odcinka wypada przy Z-25 mm, zakładając typową orientację osi.
- Sposób mocowania – trzeba uwzględnić wysięg pręta, położenie szczęk uchwytu oraz miejsce potrzebne na dojazd i wycofanie narzędzia.
Wybór między jednym głębszym przejściem a kilkoma płytszymi zależy od sztywności obrabiarki, mocy wrzeciona, wysięgu przedmiotu, geometrii płytki i dopuszczalnego obciążenia narzędzia. Przy krótkim, stabilnie zamocowanym wałku większa głębokość skrawania może ograniczyć czas cyklu. Przy długim wysięgu zwiększa natomiast ryzyko drgań, pogorszenia chropowatości i odkształcenia obrabianego elementu.
Równie ważny jest sposób zapisania trajektorii. Przy programowaniu średnicowym ruch wzdłuż osi Z przy stałym X36.4 pozwala prowadzić narzędzie po powierzchni walcowej odpowiadającej średnicy 36,4 mm. Natomiast polecenie G01 X36.4 Z-25.0, jeśli obie współrzędne różnią się od aktualnych, wywołuje jednoczesny ruch obu osi. Ostrze przemieszcza się po linii skośnej, co może doprowadzić do wykonania powierzchni stożkowej zamiast walcowej.
To jedna z częstszych pomyłek podczas pierwszych ćwiczeń: program zawiera prawidłowe wartości końcowe, ale niewłaściwą drogę dojścia do nich.
Najlepszym pierwszym zadaniem jest prosty wałek stopniowany, bez gwintów i skomplikowanych promieni. Pozwala osobno przećwiczyć planowanie czoła, toczenie wzdłużne, zmianę średnicy oraz kontrolę długości. Dopiero gdy te operacje są zrozumiałe, sens ma wprowadzanie cykli zgrubnych i bardziej rozbudowanych konturów.
Podstawowe kody G i M, prędkość skrawania oraz korektory narzędziowe
Program tokarki CNC składa się z bloków określających czynności obrabiarki. Kody G odpowiadają przede wszystkim za funkcje przygotowawcze, takie jak rodzaj ruchu lub sposób interpretacji parametrów. Kody M obsługują funkcje pomocnicze, między innymi sterowanie wrzecionem i urządzeniami maszyny.
Na początku wystarczy poznać kilka podstawowych poleceń:
- G00 – szybkie pozycjonowanie narzędzia, bez zadawania posuwu roboczego.
- G01 – ruch liniowy z zaprogramowanym posuwem.
- G02 i G03 – interpolacja kołowa w odpowiednich kierunkach.
- G96 – utrzymywanie stałej prędkości skrawania przez regulację obrotów wrzeciona.
- G97 – praca ze stałą, zadaną prędkością obrotową wrzeciona.
- M03, M04 i M05 – typowo uruchomienie wrzeciona w określonym kierunku oraz jego zatrzymanie, z uwzględnieniem konfiguracji maszyny.
Poważnym błędem jest traktowanie wszystkich kodów jako uniwersalnych. Fanuc i Sinumerik mają różnice w sposobie programowania, a nawet poszczególne konfiguracje Fanuc nie zawsze stosują identyczne oznaczenia.
Przykładowo w tokarskim systemie kodów G typu A sterowania Fanuc G90 oznacza cykl toczenia wzdłużnego, natomiast w natywnym programowaniu Sinumerik G90 wybiera wymiarowanie absolutne. Z kolei posuw na obrót jest w typowym układzie Fanuc A wybierany poleceniem G99, a w Sinumerik – G95. W innych systemach kodów Fanuc stosuje się także G94 i G95.
Dlatego programu opracowanego dla jednego sterowania nie należy przenosić bezpośrednio na inną maszynę bez sprawdzenia instrukcji producenta i aktywnych ustawień.
Kolejnym zadaniem jest dobór prędkości skrawania Vc, obrotów wrzeciona n oraz posuwu f. Dla toczenia zależność między prędkością skrawania a obrotami wynosi:
n = (1000 × Vc) / (π × D)
gdzie Vc oznacza prędkość skrawania w m/min, a D średnicę skrawania w milimetrach.
Przyjmijmy przykładowo prędkość skrawania 160 m/min i średnicę 40 mm. Obliczenie daje około 1273 obr./min. Jeżeli ustawiony posuw wynosi 0,20 mm/obr, odpowiada to prędkości liniowej posuwu około 255 mm/min.
Te wartości służą zilustrowaniu obliczeń, nie są gotową receptą na obróbkę każdej stali C45. Rzeczywistą prędkość dobiera się do materiału przedmiotu, gatunku i geometrii płytki, warunków chłodzenia oraz sztywności układu obrabiarka–narzędzie–przedmiot. Punktem wyjścia powinny być zalecenia producenta narzędzia.
Na tym etapie pojawia się wybór między G96 a G97. G97 jest łatwiejszy do kontrolowania podczas pierwszych ćwiczeń, ponieważ obroty pozostają stałe. G96 pozwala utrzymywać zadaną prędkość skrawania przy zmieniającej się średnicy.
Przy Vc = 160 m/min obroty wymagane na średnicy 40 mm wynoszą około 1273 obr./min, ale na średnicy 20 mm wzrastają do około 2546 obr./min. Ma to znaczenie szczególnie podczas planowania czoła i toczenia elementów o różnych średnicach.
Problem w tym, że przy zbliżaniu się do osi wrzeciona sterowanie w trybie G96 dąży do zwiększania obrotów. Bez prawidłowego ograniczenia maksymalnej prędkości może powstać niebezpieczna sytuacja, zwłaszcza przy ciężkim przedmiocie lub ograniczeniach dopuszczalnych obrotów uchwytu. Sposób definiowania tego ograniczenia zależy od sterowania i musi być zgodny z dokumentacją obrabiarki oraz wyposażenia mocującego.
Osobnym zagadnieniem są korektory narzędziowe. Umożliwiają uwzględnienie rzeczywistego położenia ostrza, jego geometrii i zużycia. Dzięki nim niewielkie odchyłki wymiarowe nie muszą oznaczać przepisywania całej ścieżki narzędzia.
Załóżmy, że po przejściu wykańczającym mikrometr wskazuje Ø36,10 mm, a wymagany wymiar to Ø36,00 ±0,05 mm. Detal przekracza górną granicę tolerancji o 0,05 mm. Aby uzyskać średnicę nominalną, trzeba usunąć dodatkowo 0,10 mm na średnicy, czyli 0,05 mm na promieniu.
Nie oznacza to jednak, że należy automatycznie wpisać do korektora wartość -0,10 mm. Kierunek korekty, znak oraz sposób przeliczania wartości na średnicę lub promień zależą od konfiguracji sterowania. Przed jakąkolwiek zmianą trzeba sprawdzić pomiar, aktywny korektor i jego znaczenie w dokumentacji. Modyfikacja ustawień na rzeczywistej obrabiarce powinna odbywać się zgodnie z procedurą zakładową i pod nadzorem uprawnionej osoby.
Warto też znać granice tej metody. Jeżeli wałek zostanie obrobiony do Ø35,90 mm przy wymaganej dolnej granicy 35,95 mm, korektor nie przywróci usuniętego materiału. Taki element może zostać odrzucony. Właśnie dlatego kontrola wymiaru przed ostatecznym przejściem jest rozsądniejsza niż próba osiągnięcia ciasnej tolerancji bez wcześniejszego pomiaru.
Pierwsze uruchomienie programu i praktyczna nauka obsługi tokarki CNC
Nawet poprawny program nie daje gwarancji bezpiecznej obróbki. Symulator potrafi wykryć błędną trajektorię, ale nie zawsze odwzorowuje rzeczywiste położenie szczęk uchwytu, długość oprawki, wysięg przedmiotu czy wszystkie ograniczenia maszyny.
Typowy problem pojawia się przy toczeniu krótkiego stopnia blisko uchwytu. Na ekranie narzędzie bez przeszkód kończy przejście przy Z-25 mm, podczas gdy w rzeczywistości oprawka może znaleźć się niebezpiecznie blisko szczęk. Jeśli symulacja nie zawiera pełnego modelu mocowania, nie pokaże tej kolizji.
Przed pierwszym uruchomieniem nowego programu konieczne jest sprawdzenie:
- Zgodności punktu zerowego i układu współrzędnych z rzeczywistym zamocowaniem detalu.
- Numeru narzędzia i aktywnych korektorów, w tym orientacji ostrza.
- Przebiegu ruchów szybkich G00, zwłaszcza w pobliżu uchwytu i materiału.
- Obrotów, kierunku pracy wrzeciona i posuwu oraz ich zgodności z zastosowanym narzędziem.
- Przestrzeni roboczej i mocowania, uwzględniając rzeczywiste gabaryty wszystkich elementów.
Po sprawdzeniu symulacji i zatwierdzeniu przygotowania stanowiska stosuje się przewidziane dla danej maszyny procedury kontrolnego uruchamiania programu, na przykład wykonywanie pojedynczych bloków i ograniczanie posuwu. Takie działania nie zastępują instruktażu stanowiskowego ani zasad BHP.
W nauce programowania szczególnie przydatne jest więc połączenie symulatora z ćwiczeniami na przemysłowej obrabiarce. Przykładem takiego podejścia jest oferta wrocławskiej firmy Numerika, przedstawiona na stronie www.numerika.pl. Jej kurs Operator-Programista CNC poziom I obejmuje 8 dni i 80 godzin szkolenia, podzielonych na 10 godzin teorii, 30 godzin ćwiczeń na symulatorach oraz 40 godzin zajęć praktycznych przy obrabiarkach przemysłowych.
Uczestnicy pracują między innymi na tokarce Hyundai WIA 230LMA ze sterowaniem Fanuc 0i i nakładką Manual Guide oraz frezarce DMG Mori EcoMill 600V ze sterowaniem Sinumerik 840D. W części symulacyjnej wykorzystywane są również środowiska programowania Sinumerik i Heidenhain iTNC530. Zakres obejmuje interpretację rysunków, technologię skrawania, pomiary, współrzędne, korektory oraz przygotowywanie programów.
Praktykę zorganizowano w dwóch grupach liczących maksymalnie po sześć osób, z dwoma instruktorami. Trzeba jednak prawidłowo interpretować podany wymiar zajęć: 40 godzin praktyki nie oznacza 40 godzin samodzielnej obsługi tokarki przez każdego kursanta. Uczestnicy wykonują ćwiczenia pod nadzorem, dzielą dostęp do stanowisk i poznają zarówno toczenie, jak i frezowanie. Jest to istotne ograniczenie dla osoby, która chce skoncentrować się wyłącznie na programowaniu konkretnego modelu tokarki.
Szkolenie rozpoczyna się od podstaw. Wymagana jest znajomość obsługi komputera oraz wykonanie ćwiczeń przygotowawczych na platformie INTRO. Dostępny jest również wariant hybrydowy i oddzielny kurs 40-godzinny, ukierunkowany na praktykę.
Którą formę nauki wybrać? Program 80-godzinny ma większy sens dla osoby bez doświadczenia, która potrzebuje najpierw zrozumieć rysunek, obliczenia, zasady programowania i obsługę dwóch rodzajów obrabiarek. Krótsze szkolenie praktyczne może być odpowiednie dla kogoś, kto posiada już podstawy teoretyczne i chce przede wszystkim ćwiczyć przy maszynach. Jeżeli celem jest praca wyłącznie na określonej tokarce Fanuc, najbardziej bezpośrednią drogą może być dodatkowy instruktaż stanowiskowy na identycznym sterowaniu. Nie trzeba wtedy poświęcać równie dużo czasu na zagadnienia frezarskie.
Istotny pozostaje koszt. 22 października 2026 r. na stronie kursu 80-godzinnego widoczna była promocja 2999 zł brutto, z przekreśloną ceną 3199 zł. Jednocześnie tabela szczegółowej oferty nadal podawała 3199 zł brutto. Przed zapisem należy więc potwierdzić cenę konkretnego terminu i wybranego wariantu. Opcjonalny certyfikat TÜV SÜD kosztuje dodatkowo 400 zł brutto, natomiast certyfikaty ukończenia kursu Numeriki są ujęte w podstawowej ofercie.
Nie należy też utożsamiać ukończenia szkolenia z gotowością do samodzielnego prowadzenia każdej operacji ani z gwarancją zatrudnienia. Kurs pozwala zdobyć podstawy i przećwiczyć procedury, ale umiejętność bezpiecznego ustawiania narzędzi, korygowania wymiarów i rozwiązywania problemów podczas skrawania rozwija się wraz z praktyką na konkretnych maszynach.
Pierwsze ćwiczenia najlepiej wykonywać na prostych detalach o łatwo mierzalnych średnicach i długościach. Dopiero po opanowaniu ich obróbki należy przejść do gwintowania, wieloetapowych cykli i bardziej wymagających konturów.
FAQ – najczęstsze pytania o programowanie tokarki CNC
Czy do programowania tokarki CNC trzeba znać matematykę?
Wystarczą na początek działania na liczbach dziesiętnych, geometria, odczytywanie tolerancji oraz obliczanie średnic, naddatków, posuwów i obrotów. Przy profilach z łukami potrzebna jest również podstawowa trygonometria.
Czy Fanuc i Sinumerik programuje się tak samo?
Nie. Podstawowe zasady ruchu narzędzia są zbliżone, ale poszczególne kody, cykle i sposoby deklarowania parametrów mogą się różnić. Zawsze trzeba sprawdzić system kodów G i tryb programowania.
Ile obrotów ustawić przy toczeniu wałka Ø40 mm?
Przy założonej prędkości skrawania 160 m/min otrzymujemy około 1273 obr./min. To wynik przykładowego obliczenia, a nie uniwersalne ustawienie. Rzeczywistą prędkość należy dobrać do materiału, płytki, mocowania i ograniczeń obrabiarki.
Czy sam symulator wystarczy do nauki programowania CNC?
Wystarczy do nauki składni, współrzędnych i wstępnej weryfikacji trajektorii. Nie nauczy jednak w pełni ustawiania rzeczywistych narzędzi, oceny drgań, kontroli wiórów ani reagowania na odchyłki wymiarowe podczas skrawania.
Czy po 80-godzinnym kursie można od razu samodzielnie obsługiwać tokarkę?
Ukończenie kursu nie zastępuje przeszkolenia stanowiskowego, znajomości konkretnej maszyny i dopuszczenia do pracy zgodnie z zasadami zakładu. Samodzielność zależy od rzeczywiście opanowanych umiejętności oraz stopnia trudności wykonywanych zadań.
Od czego konkretnie rozpocząć naukę programowania tokarki CNC?
Weź rysunek prostego wałka Ø36 mm o długości 25 mm, określ punkt zerowy, sprawdź sposób interpretacji osi X i wyznacz współrzędne konturu. Następnie przygotuj dydaktyczną trajektorię na symulatorze i sprawdź ją blok po bloku. Pierwszym błędem do wyeliminowania jest niepewność co do punktu zerowego i znaczenia współrzędnej X. Dopóki tych dwóch rzeczy nie potrafisz jednoznacznie potwierdzić, nie uruchamiaj programu na rzeczywistej obrabiarce.